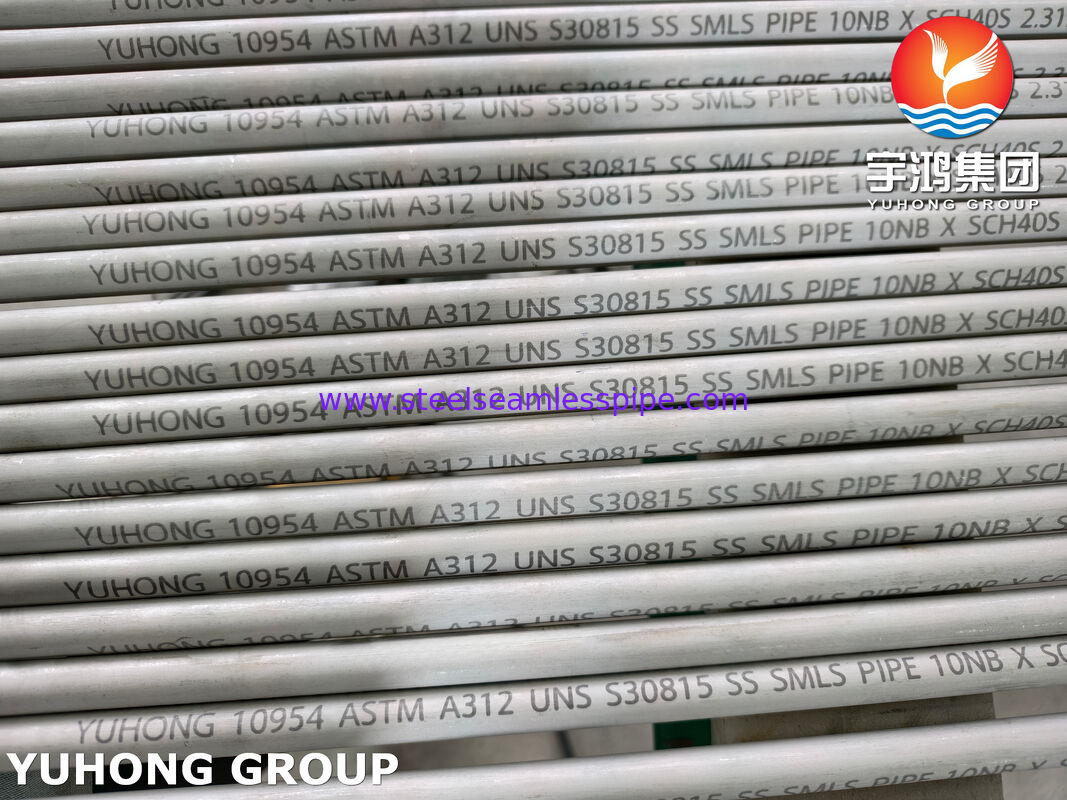
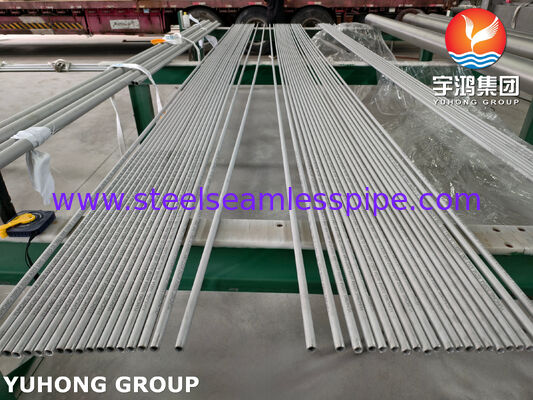
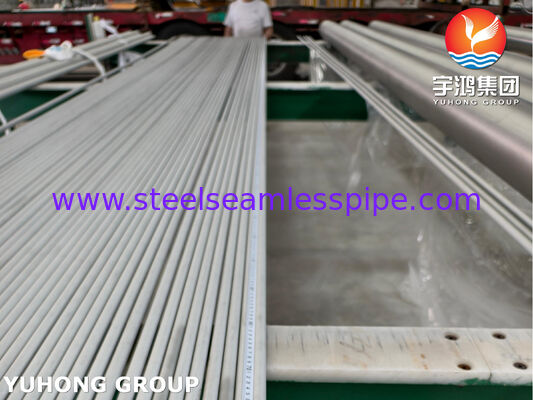
Tubo de Aço Sem Costura ASTM A312 UNS S30815 - Tubo Resistente a Altas Temperaturas e Oxidação
Tubo de Aço Sem Costura ASTM A312 UNS S30815 - Tubo Resistente a Altas Temperaturas e Oxidação para Trocadores de Calor, Fornos e Aplicações Petroquímicas | Yuhong Group
Liderança Industrial e Capacidades de Fornecimento Essenciais
A Yuhong Group Co., Ltd. opera como um fabricante especializado de equipamentos críticos de transferência de calor e componentes de contenção de pressão. Nossa instalação possui certificações ASME U, CTI e TS para vasos de pressão, apoiando a produção de trocadores de calor casco-tubo, resfriadores a ar e fornos aquecidos. Somos reconhecidos por nossa autoridade técnica em aplicações de tubos de trocadores de calor de alta temperatura — particularmente em seções de convecção de fornos de refinaria, saídas de reformadores e serviço de craqueamento de etileno, onde a confiabilidade do tubo impacta diretamente o tempo de atividade da unidade.
Além do fornecimento de tubos acabados, oferecemos serviços integrados de fabricação de feixes, incluindo dobragem em U, aletamento e fabricação completa de placas de tubo / defletores / canais. Isso permite um controle dimensional rigoroso da interface do tubo ao feixe completo do trocador.
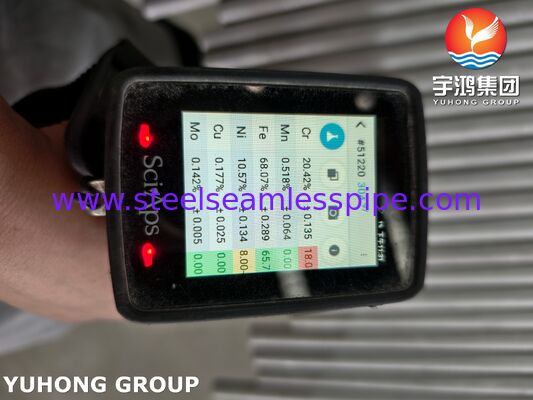
Composição Química (ASTM A312 UNS S30815)
A resistência em alta temperatura e a resistência à oxidação da liga derivam de seu equilíbrio controlado de cromo, níquel e nitrogênio com adições de terras raras. A composição atende estritamente aos requisitos da Tabela 1 da ASTM A312.
| Elemento |
Composição (%) |
| Carbono (C) |
0,05 - 0,10 |
| Manganês (Mn) |
≤ 2,00 |
| Fósforo (P) |
≤ 0,045 |
| Enxofre (S) |
≤ 0,030 |
| Silício (Si) |
1,40 - 2,00 |
| Cromo (Cr) |
20,0 - 22,0 |
| Níquel (Ni) |
10,0 - 12,0 |
| Nitrogênio (N) |
0,14 - 0,20 |
| Cério (Ce) |
0,03 - 0,08 |
| Ferro (Fe) |
Balance |
Requisitos de Fabricação e Protocolo de Teste
Sob a ASTM A312, os tubos sem costura S30815 são produzidos por processos de acabamento a quente ou a frio. Os seguintes controles são obrigatórios:
- Tratamento Térmico: Recozimento em solução a 1040-1150°C seguido de resfriamento rápido para preservar a estrutura totalmente austenítica e o nitrogênio em solução sólida.
- Teste de Acordo com a Norma: Teste de achatamento, teste de flange (para tamanhos ≤ NPS 6), teste de dureza e teste hidrostático (ou teste elétrico não destrutivo conforme ASTM E213/E309) são realizados em cada tubo.
- Tolerâncias Dimensionais: O diâmetro externo, a espessura da parede e a retilinidade são verificados contra as Tabelas 3 e 4 da ASTM A312 para garantir o ajuste com os furos da placa de tubo e os suportes dos defletores.
Nota crítica do processo: A pós-conformação (dobragem em U) requer recozimento em solução novamente, a menos que seja realizada na condição totalmente recozida e com um raio de curvatura ≥ 3× OD, de acordo com as regras reconhecidas para vasos de pressão. Nossa operação interna de dobragem controla a ovalidade e o afinamento da parede dentro dos limites permitidos pela Seção VIII da ASME.
Capacidades de Fabricação e Graus de Material Correspondentes
Fornecemos tubos S30815 integrados com componentes complementares:
| Componente |
Compatibilidade de Material e Graus |
| Placas de Tubo / Defletores |
Placa SA-240 304/304L, 316/316L ou S30815 |
| Canais / Cabeçotes |
SA-516 Gr.70 (carbono de baixa temperatura) ou SA-240 304H |
| Conexões e Flanges |
A182 F304/F316 - soldados ou forjados |
| Tubos com Dobra em U |
S30815, 304H, 321H, 347H, Liga 800H/825 |
Todos os componentes correspondentes são projetados sob os mesmos padrões ASTM/ASME para evitar incompatibilidade galvânica ou de expansão térmica em temperaturas de serviço elevadas.
Cenários de Aplicação
Este tubo sem costura é projetado para operação sustentada em:
- Bobinas radiantes e de convecção de fornos aquecidos / fornos - fornos de processo, tubos de reformador, bobinas de craqueamento.
- Trocadores de calor casco-tubo - onde a temperatura de entrada do processo excede 650°C.
- Feixes de resfriadores a ar - em serviços de condensação de topo de alta temperatura.
- Unidades de recuperação de calor residual - incluindo tubos pigtail e termopares.
Vantagens Técnicas, Principais Características e Serviços Personalizados
- Resistência à oxidação: A adição de Si e Ce promove uma escala de óxido firmemente aderida, reduzindo o descascamento durante o ciclo térmico (testado conforme ASTM G54 a 1100°C).
- Resistência à fluência: A fina dispersão de nitretos fornece uma tensão de ruptura de 10⁵ horas maior em comparação com o 304H na faixa de 650-900°C.
- Fabricabilidade: Excelente para dobra a quente, trefilação a frio e soldagem (GTAW com eletrodo de adição ER308LSi correspondente).
- Serviços personalizados: Oferecemos corte em comprimento fixo, dobragem em U com raio adaptado a TEMA R/C/B e passivação por jateamento de esferas / decapagem para melhor limpeza.
Perguntas Frequentes (FAQ)
P: Qual é a temperatura máxima de operação contínua para o tubo sem costura S30815?
R: Em atmosferas oxidantes, serviço intermitente até 1150°C e contínuo até 1100°C, desde que a tensão na parede do tubo permaneça abaixo da tensão admissível da ASME para esta liga.
P: Como o S30815 se compara ao 304H para serviço em trocadores de calor?
R: O S30815 oferece resistência à oxidação superior e maior resistência a quente devido ao seu maior teor de Si e N. É preferido onde a fluência em alta temperatura é uma preocupação de projeto, enquanto o 304H permanece adequado para aplicações de custo mais baixo e temperatura média.
P: O UNS S30815 requer tratamento térmico pós-soldagem (PWHT)?
R: Não - devido à sua estrutura totalmente austenítica e nível de ferrita controlado (< 5 FN), o PWHT não é obrigatório pela ASTM ou ASME para a maioria dos serviços, mas é aconselhável normalizar após conformação a frio pesada.